Tuleja z brązu o średnicy 25 mm, która przeszła kontrolę na stanowisku kontrolnym, pękła w obudowie podczas trzeciej zmiany. Zmierzona interferencja wyniosła 0,04 mm, tylko 0,16 procent średnicy otworu, co na rysunku wygląda na nieszkodliwą liczbę. Tak nie jest. Tak duże zakłócenia wytwarzają nacisk kontaktowy bliski 176 MPa i około 290 MPa naprężenia obwodowego w stalowej obudowie o średnicy 50 mm, co przekracza granicę plastyczności zwykłej stali miękkiej. Joint nie upadł dlatego, że ktoś zignorował zasady. Nie udało się, ponieważ zakłócenia wybrano na podstawie ogólnej reguły, a nie obliczonej.
Istnieje kalkulator pasowania łożyska wtłaczanego, który pozwala wypełnić tę lukę i powinien zwrócić więcej niż pojedynczy werdykt dotyczący wciskania lub poślizgu. Potrzebujesz co najmniej wcisku średnicowego, tej samej wartości wyrażonej jako procent otworu, wynikającego z tego nacisku kontaktowego, naprężenia obwodowego w ściance obudowy i siły osiowej wymaganej do zainstalowania części. Narzędzie, które zatrzymuje się na pierwszej liczbie, pozostawia połowę ryzyka na stole.
Poniżej omówiono, w jaki sposób wyprowadzane są poszczególne wyjścia, jakie klasy tolerancji obudowy pasują do nominalnego otworu 25 mm, gdzie pasowania wciskowe faktycznie nie działają, oraz jak przekształcić liczby w procedurę montażu, którą warsztat może powtórzyć.
Liczby, które musi zwrócić kalkulator pasowania łożyska
Zacznij od geometrii, bo wszystko inne z niej wynika. W przypadku tulei gładkiej wciśniętej w obudowę wcisk średnicowy jest różnicą pomiędzy średnicą zewnętrzną tulei a otworem w oprawie. Wyraź tę wartość jako procent nominalnego otworu, a wartość będzie dobrze zmieniać się między rozmiarami: 0,02 mm jest wygodne przy otworze 10 mm i prawie nieistotne przy 100 mm.
Nacisk kontaktowy to miejsce, w którym wprowadzane są dane materiałowe. W przypadku cienkościennej tulei wciśniętej w stalową obudowę, znacznie sztywniejszej niż tuleja, praktycznym pierwszym oszacowaniem jest moduł sprężystości tulei pomnożony przez wcisk i podzielony przez średnicę otworu. Tuleja z brązu cynowego o module bliskim 110 GPa, pracująca z wciskiem 0,04 mm w otworze o średnicy 25 mm, osiąga ciśnienie około 176 MPa. Pełne rozwiązanie Lame wypada nieco niżej, bo obudowa też się rozszerza, ale rząd wielkości się trzyma i to wystarczy, żeby ocenić, czy grubość ścianki wytrzyma obciążenie.
Naprężenie obręczy w obudowie to kontrola, którą większość ludzi pomija. Gdy zewnętrzna średnica oprawy jest dwukrotnie większa od średnicy otworu, naprężenie rozciągające na powierzchni otworu jest w przybliżeniu 1,67 razy większe od nacisku kontaktowego, zatem to samo 176 MPa oznacza około 290 MPa na ściance otworu. Rozsądną granicą projektową jest jedna trzecia granicy plastyczności materiału obudowy dla złącza statycznego, dokręcana do jednej czwartej w przypadku występowania cykli cieplnych lub wibracji. Z tego też powodu tuleja wciśnięta w cienką aluminiową obudowę nie zachowuje się tak samo jak tuleja w grubej stalowej: aluminium najpierw ugina się, zakłócenia znikają, a tuleja zaczyna się pełzać.
Siła nacisku to siła końcowa, którą bezpośrednio odczuwa linia montażowa. Skaluje się wraz z naciskiem kontaktowym, powierzchnią styku i współczynnikiem tarcia interfejsu. W przypadku smarowanej pary stal-brąz współczynnik ten zwykle mieści się w przedziale od 0,10 do 0,15. Otwór o średnicy 25 mm, tuleja o długości 20 mm i nacisk docisku 176 MPa oznaczają siłę osiową w zakresie od 25 do 35 kN. Jest to prasa hydrauliczna, a nie ręczna prasa trzpieniowa i warto o tym wiedzieć przed zbudowaniem osprzętu, a nie po nim.
Dane wejściowe zmieniające odpowiedź
Pasma tolerancji otworu i średnicy zewnętrznej, grubość ścianki, moduł sprężystości i współczynnik Poissona dla obu elementów, średnica zewnętrzna oprawy, długość tulei i współczynnik tarcia rzeczywistego interfejsu.
Wyniki, którym warto zaufać
Zakłócenia w mikrometrach i jako procent średnicy otworu, docisku, naprężenia obręczy oprawy, siły montażowej i temperatury pasowania skurczowego, gdy interferencja przekracza około 0,05 mm.
Zasada grubości ścianki
W przypadku tulei z litego brązu należy utrzymać ścianę pomiędzy jedną dziesiątą a jedną ósmą otworu. Cieńsze ścianki wyginają się podczas prasowania; grubsze ścianki zwiększają naprężenia obwodowe, które obudowa musi przejąć.
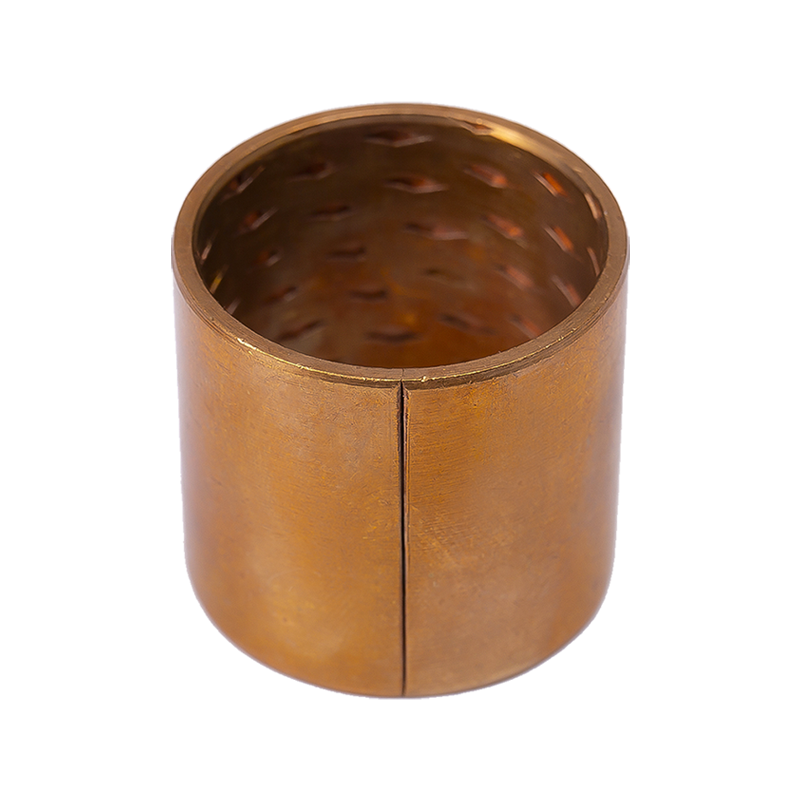 HZ090 Monometaliczna tuleja miedziana z brązem cynowym i rowkiem olejowym Cienkościenna tuleja z brązu cynowego z otworami i rowkami olejowymi do przechowywania smaru, zaprojektowana do pracy w warunkach średnich i dużych obciążeń, przy niskich prędkościach, wilgotnych i wysokich temperaturach. Zobacz produkt →
Klasy tolerancji oprawy przy otworze 25 mm
Pasma tolerancji przekształcają pojedynczą wartość interferencji w zakres, z którego faktycznie korzysta sklep. W poniższym porównaniu przyjęto nominalną średnicę zewnętrzną tulei, co zapewnia czytelność arytmetyczną. Połącz oba pasma w kalkulatorze, aby zobaczyć rzeczywisty rozrzut, jaki wytworzy Twój proces. Wartości ujemne oznaczają prześwit.
Zakresy zakłóceń zakładają zewnętrzną średnicę tulei przy nominalnym zerowym odchyleniu i moduł brązu równy 110 GPa. Zawsze łącz opaskę tulei i opaskę obudowy, aby uzyskać rzeczywiste minimalne i maksymalne dopasowanie.
Tam, gdzie prasa pasuje, w rzeczywistości zawodzi
Informacje zwrotne dotyczące napraw i gwarancji skupiają się na niewielkiej liczbie przyczyn, a ranking rzadko zaskakuje osoby montujące części. Poniższy wzór odzwierciedla obserwację warsztatową, a nie audytowaną ankietę, ale kolejność pozostaje niezmienna: połączenie zwykle zawodzi z powodu wpływu tłoczenia na geometrię, a nie z powodu wyboru niewłaściwego gatunku tulei.
Na liście znajduje się zniekształcenie otworu, ponieważ jest ono niewidoczne na stole warsztatowym. Obudowa nierównomiernie zaciska się na cienkiej ściance, zamontowany otwór staje się nieokrągły, a wał biegnie po dwóch wąskich paskach, a nie po pełnym łuku stykowym. Nadmierne zakłócenia są tuż za nimi i prawie zawsze stanowią problem ze stosem tolerancji, a nie zamierzenie projektowe.
Mieszanka aplikacyjna do tulei samosmarujących
Tuleje wciskane znajdują zastosowanie w dość przewidywalnych gałęziach przemysłu. Potraktuj poniższy podział jako wskazujący na typową księgę zamówień, a nie na audytowane badanie rynku i zwróć uwagę, że udział branży motoryzacyjnej jest napędzany głównie przez zawieszenie, układ kierowniczy i czopy pedałów, w których tuleja pracuje bez recyrkulacji oleju.
- 38% Zawieszenie i układ kierowniczy samochodów
- 27% Ogólne maszyny przemysłowe
- 15% Sprzęt rolniczy i budowlany
- 12% Transport materiałów i logistyka
- 8% Mechanizmy elektryczne i urządzenia
Praktyczną konsekwencją jest to, że pojedynczy cel zakłóceń rzadko obejmuje cały katalog. Tuleja oczkowa amortyzatora w spawanej rurze stalowej wytrzymuje znacznie więcej zakłóceń niż tuleja precyzyjnego mechanizmu różnicowego w obudowie aluminiowej, nawet przy identycznych średnicach otworów.
Od wyniku kalkulatora do powtarzalnego procesu
Obliczona interferencja jest użyteczna tylko wtedy, gdy sklep może ją trafić za każdym razem. Wykonanie tych pięciu kroków w odpowiedniej kolejności pozwala zachować zgodność założeń projektowych z rzeczywistością montażu.
Zdefiniuj cykl pracy
Obciążenie promieniowe, prędkość poślizgu, temperatura robocza, zanieczyszczenie i docelowa trwałość. Złącze, które przetrwa montaż, ale pozbawia powierzchnię ślizgową, nadal nie działa, więc pasowanie wtłaczane i obliczenia łożyska muszą się zgadzać.
Wybierz materiał i grubość ścianki
Pełny brąz do dużych obciążeń przy umiarkowanej prędkości, bimetal na podłożu stalowym lub z wykładziną PTFE do cienkich ścian i wyższych fotowoltaiki, tworzywa konstrukcyjne, w których dominuje korozja i obciążenie krawędzi.
Ustaw cel interferencji
Celuj w zakresie od 0,05 do 0,10 procent otworu w przypadku tulei z pełnego brązu i od 0,02 do 0,06 procent w przypadku tulei cienkościennych owiniętych. Przed zwolnieniem rysunku przekonwertuj element docelowy z powrotem na klasę tolerancji.
Sprawdź naprężenie i siłę docisku
Utrzymuj naprężenie obręczy wiertniczej poniżej jednej trzeciej granicy plastyczności oprawy i upewnij się, że siła docisku mieści się w zakresie wydajności sprzętu i osprzętu, który wykona pracę.
Sprawdź w pierwszym artykule
Zmierzyć otwór przed i po zaprasowaniu, sprawdzić zainstalowaną średnicę wewnętrzną i przeprowadzić próbę wypychania. Zapisz krzywą siły docisku i zachowaj ją wraz z kartą procesu.
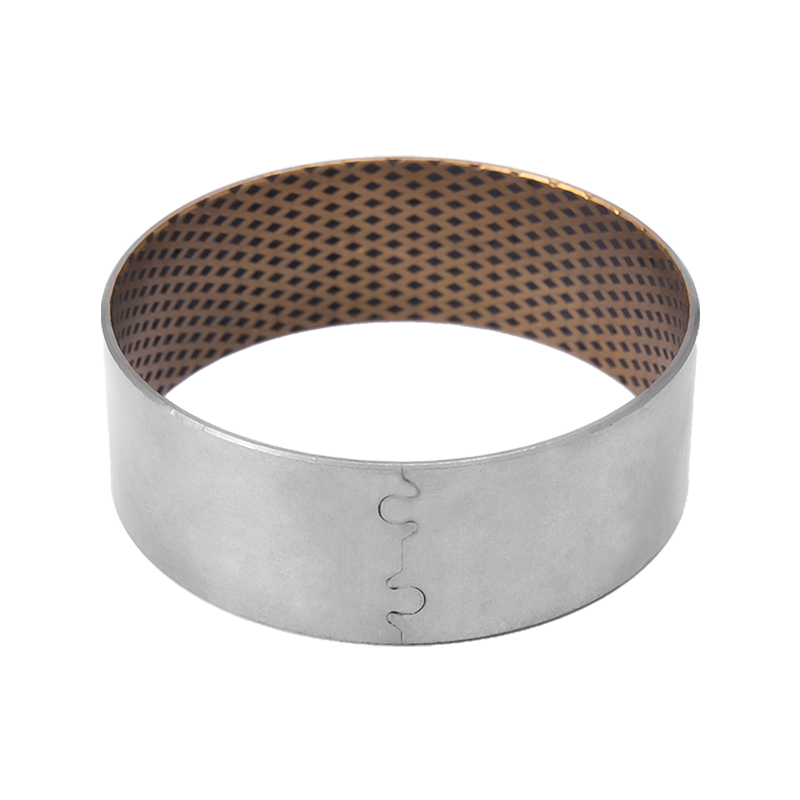 HZ08G Bimetaliczna tuleja miedziano-grafitowa Niestandardowa tuleja bimetaliczna HZ-800 z osadzonym smarem grafitowym, o dużej nośności i odporności na temperaturę 260°C, do maszyn samochodowych, dźwigowych i metalurgicznych. Zobacz produkt →
Uwagi dotyczące instalacji, konserwacji i zgodności
Większość pozostałego ryzyka wynika z czterech nawyków, których przyjęcie prawie nic nie kosztuje.
- Poprowadź tuleję po kwadracie. Pół stopnia nachylenia z grubsza podwaja lokalny nacisk kontaktowy po jednej stronie otworu i jest częstym źródłem pęknięć oprawy.
- Nasmaruj średnicę zewnętrzną lekkim olejem lub pastą montażową. Trzymaj smar z dala od otworów wyłożonych PTFE, które są zaprojektowane tak, aby pracować na sucho i mogą zatrzymywać zanieczyszczenia, jeśli są pokryte.
- Spodziewaj się, że otwór się zamknie. Wciśnięta tuleja traci od 0,5 do 1,5-krotności wcisku w średnicy wewnętrznej, dlatego po montażu należy rozwiercić lub dopasować rozmiar, gdy wcisk przekracza około 0,1 procent otworu.
- Udokumentuj krzywą siły. Łagodny wzrost do plateau wskazuje na solidne dopasowanie; nagły spadek zwykle oznacza przecięcie tulei lub ugięcie obudowy.
Jeśli chodzi o zgodność, tuleje owinięte są zwykle określone zgodnie z normą ISO 3547, podczas gdy praktyka wymiarowa łożysk ślizgowych jest zgodna z normą DIN 1494 lub ISO 4379, w zależności od regionu. W przypadku programów motoryzacyjnych poproś o certyfikaty materiałowe, raporty z kontroli wymiarowej i dokumentację w stylu PPAP, zamiast akceptować sam numer katalogowy. Przechowywanie również ma znaczenie: części z brązu należy utrzymywać w suchości i wolne od kondensacji, a części pokryte polimerem należy chronić przed promieniowaniem UV i długotrwałym ciepłem. Jeśli Twoja aplikacja łączy stalowy podkład z brązową powłoką, Przewodnik po łożyskach kompozytowych bimetalicznych wyjaśnia, jak zmieniają się ograniczenia obciążenia i prędkości w przypadku tej konstrukcji.
Uruchom kalkulator dwukrotnie, raz z minimalnym stanem materiału i raz z maksymalnym, a dopasowanie wtłaczane przestanie być zgadywaniem. Określona interferencja jest zobowiązaniem produkcyjnym, a powstające naprężenie obręczy jest właściwością obudowy, którą już posiadasz.
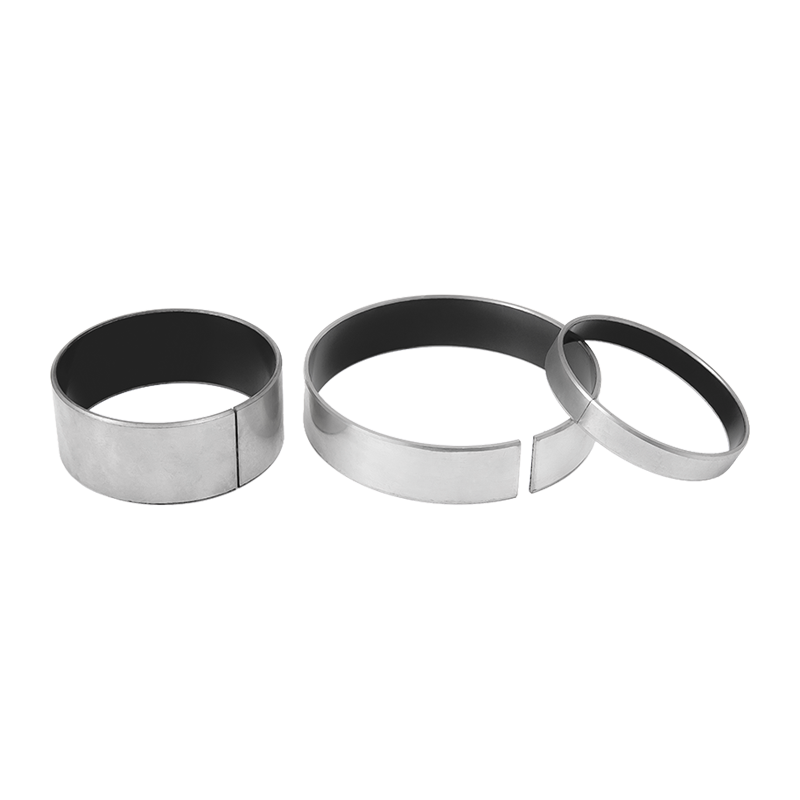 Łożysko samosmarujące na bazie stali HZ10 typu 1 Łożysko samosmarujące z PTFE/ołowiu na podłożu stalowym, zapewniające niski tarcie i cichą pracę ślizgową w sprzęcie drukarskim, tekstylnym, fitness, pompowym i biurowym. Zobacz produkt →